Notas de taller · Cerámica y barro
Del torno al horno: cómo se trabaja el barro en un taller de cerámica
Una pieza de cerámica pasa por muchas más fases de las que se ven en un vídeo de torno. Aquí se explica el recorrido completo: dar forma, dejar secar, cocer dos veces, esmaltar y entender qué hace el horno mientras la puerta está cerrada.
Contenidos de esta página
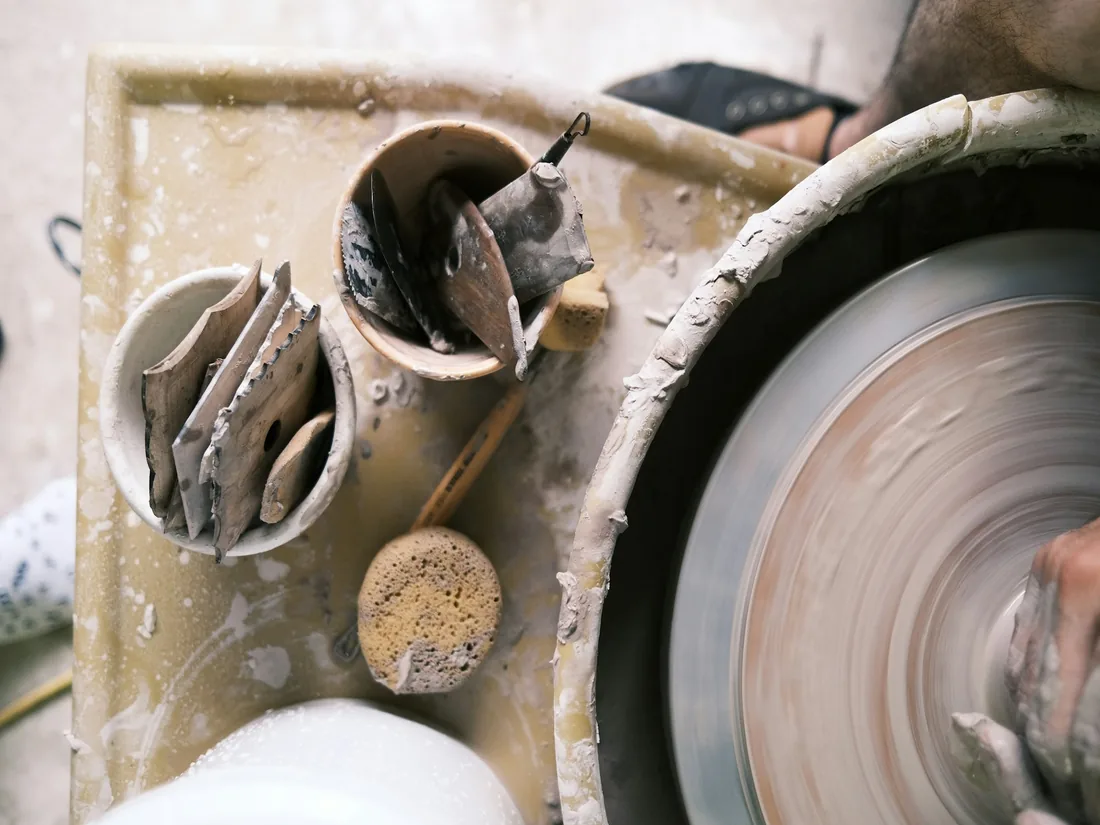
Fig. 01
Levantar una pared en el torno: la mano de dentro marca el volumen, la de fuera controla el grosor y la velocidad hace el resto. Imagen editorial de referencia, no corresponde a ningún taller concreto.
01
Torno alfarero y modelado a mano: dos maneras distintas de pensar la pieza
La diferencia entre tornear y modelar a mano no es de dificultad, sino de lógica. En el torno la forma nace de la simetría: el barro gira, las manos permanecen quietas y la pieza crece por revolución alrededor de un eje. Todo lo que se haga en un punto queda repetido en toda la circunferencia, y por eso el torno premia la constancia del pulso y castiga los movimientos bruscos.
En el modelado a mano ocurre lo contrario. No hay eje, no hay simetría obligatoria y el ritmo lo marca el propio barro: se construye por partes, se corrige, se deja reposar y se vuelve. Una pieza levantada con churros puede tener paredes desiguales, bordes irregulares y un perfil que sería imposible obtener girando. Muchos talleres empiezan por aquí precisamente porque permite entender el material antes de añadirle velocidad.
Lo que ocurre en el torno
El torneado se organiza en una secuencia bastante fija. Primero se amasa el barro para expulsar el aire y homogeneizar la humedad; el amasado en espiral o en cabeza de carnero es el paso que más se salta y el que más problemas causa después. A continuación se centra la bola: mientras no esté centrada, cualquier intento de abrir la pieza reproducirá el desequilibrio. Después se abre el fondo, se levanta la pared en dos o tres subidas y se define el perfil con una talla o una costilla de madera.
El agua es la variable más delicada. Sin lubricación las manos arrastran el barro; con exceso, la pared se satura, pierde firmeza y se desploma en la última subida. Cuando la pieza está terminada, se corta con hilo y se deja secar hasta el punto de cuero para tornear el pie del revés, la operación que llamamos torneado en verde o repasado.
Lo que ocurre en la mesa
El modelado manual reúne tres técnicas básicas que se pueden combinar sin problema. El pellizco parte de una bola que se abre con el pulgar y se adelgaza girándola en la mano: es la vía más directa para un cuenco pequeño. Los churros permiten crecer en altura apilando rollos de barro, siempre soldados por dentro y por fuera para que la unión no se abra en el secado. Las placas, cortadas con un grosor uniforme y montadas con barbotina y muescas en las juntas, dan formas rectas y contenedores angulosos.
Sea cual sea la técnica, la unión es el punto crítico: dos superficies lisas no se pegan. Hay que rayar, humedecer con barbotina de la misma pasta y presionar sin dejar aire atrapado.
Referencia rápida
- Barbotina
- Barro diluido en agua hasta una consistencia de nata; sirve como pegamento entre piezas de la misma pasta y para colar en molde.
- Punto de cuero
- Estado intermedio del secado: el barro ya no se deforma al cogerlo, pero todavía se puede cortar, bruñir y unir.
- Costilla
- Pieza de madera, goma o metal que alisa la pared y retira el exceso de agua durante el torneado.
- Chamota
- Material cerámico ya cocido y molido que se añade a la pasta para reducir la contracción y mejorar la resistencia al choque térmico.
02
El secado, que es donde se pierden más piezas
Casi todos los accidentes de taller se deciden antes del horno. Una pieza recién hecha contiene agua entre las partículas de arcilla, y al evaporarse el conjunto se contrae. Si esa contracción no es uniforme —porque una zona está expuesta a una corriente, porque el asa es más fina que el cuerpo o porque la base apoya sobre una superficie que no deja transpirar— aparecen grietas.
Fases
- Barro fresco: plástico, se deforma con la presión de un dedo.
- Punto de cuero: firme y frío al tacto, aún oscuro.
- Dureza de hueso: seco, claro, quebradizo y ligero.
La regla práctica es sencilla: cuanto más lento y más parejo, mejor. Cubrir la pieza con plástico los primeros días, destaparla progresivamente y darle la vuelta cuando el borde esté firme suele bastar. Las asas, picos y aplicaciones conviene secarlos algo más despacio que el cuerpo, envolviendo solo esa zona.
Antes de entrar al horno, la pieza debe estar a dureza de hueso y a temperatura ambiente. Si al apoyarla en la mejilla todavía se nota fría, queda agua dentro: en la primera cocción esa humedad se convertirá en vapor y puede reventar la pieza.
03
Las dos cocciones: bizcochado y cocción de esmalte
La cerámica utilitaria pasa normalmente por el horno dos veces, y cada hornada tiene una función distinta. Confundirlas es la causa habitual de resultados desiguales.
Primera cocción: el bizcochado
El bizcochado convierte la arcilla seca en un material poroso y ya irreversible. Suele hacerse entre 950 y 1000 °C con una subida deliberadamente lenta al principio: hasta los 200 °C se elimina el agua que quedaba entre partículas, y alrededor de los 573 °C el cuarzo cambia de estructura y la pieza es especialmente sensible a los cambios bruscos. El resultado, el bizcocho, es frágil pero absorbente, y esa porosidad es justamente lo que permite esmaltar después.
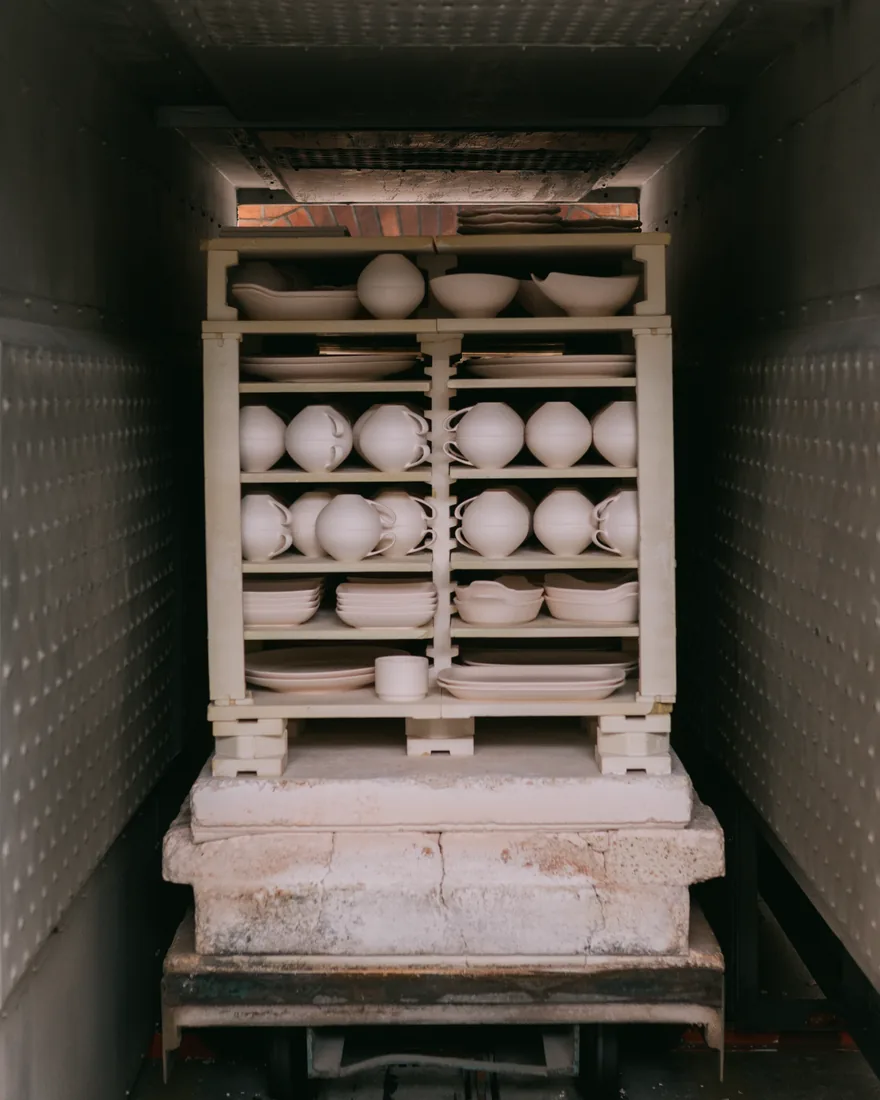
En esta hornada las piezas pueden tocarse e incluso encajarse unas dentro de otras, porque nada se funde todavía.
Segunda cocción: el esmalte
La cocción de esmalte lleva la pieza a la temperatura en la que el vidriado funde y la pasta madura. En baja temperatura se mueve en torno a 1000-1080 °C; en gres, entre 1200 y 1280 °C. Aquí las reglas cambian por completo: ninguna pieza puede tocar a otra ni al plato del horno, y la base debe quedar limpia de esmalte o apoyada sobre un soporte, porque el vidriado fundido pega la pieza a la placa de forma definitiva.
Comprobaciones antes de enhornar
- La pieza está a dureza de hueso, sin puntos oscuros de humedad.
- No hay burbujas de aire atrapadas ni grosores muy desiguales.
- Las piezas huecas cerradas tienen un orificio de salida de aire.
- En la segunda cocción, el pie está limpio de esmalte y sin goteos.
- Las placas del horno están enlucidas con papilla de alúmina.
- Hay separación suficiente entre piezas y con las resistencias.
Las temperaturas indicadas son órdenes de magnitud habituales; cada pasta y cada esmalte tienen su propio rango, que indica siempre el proveedor del material.
04
Loza, gres, porcelana y pastas con chamota: qué cambia realmente
Hablar de «barro» en singular esconde diferencias que se notan desde el primer minuto de trabajo. Lo que distingue a una pasta de otra es la mezcla de arcillas y desgrasantes, la temperatura a la que madura y el grado de vitrificación que alcanza.
Loza y barro rojo
Son pastas de baja temperatura, plásticas y agradecidas en el torno. Cuecen entre 1000 y 1100 °C y conservan cierta porosidad incluso después del esmalte, por lo que el vidriado cumple también una función práctica de impermeabilización. El barro rojo tradicional de la península responde a esta familia y da tonos cálidos bajo esmaltes transparentes.
Gres
Cuece entre 1200 y 1300 °C y vitrifica: la pieza se vuelve densa, resistente y prácticamente impermeable incluso sin esmaltar. Es la pasta habitual para vajilla de uso diario. A cambio, exige un horno que alcance esa temperatura y esmaltes formulados para ese rango.
Porcelana
Es la más exigente. Poco plástica, con memoria de las tensiones y con una contracción alta, se deforma con facilidad y no perdona paredes desiguales. A cambio ofrece blancura, translucidez en paredes finas y una superficie muy compacta.
Pastas con chamota
Añadir chamota a cualquiera de las anteriores reduce la contracción y la tendencia a agrietarse, y mejora el aguante de las piezas grandes. La contrapartida es una textura granulosa que raspa las manos en el torno y que condiciona el acabado: la chamota siempre se nota en la superficie, y muchos ceramistas la usan justamente por eso.
05
Esmaltes: preparación, densidad y aplicación
Un esmalte es, en esencia, un vidrio que se forma sobre la pieza durante la cocción. Se compone de un formador vítreo, un fundente que rebaja la temperatura de fusión y un estabilizante que impide que el conjunto escurra, además de óxidos o pigmentos para el color y opacificantes.
En el taller casi todo el resultado depende de dos cosas que parecen menores: la densidad de la suspensión y el tiempo de contacto con la pieza.
Antes de aplicar
- Tamizar el esmalte para deshacer los grumos y homogeneizar la mezcla.
- Remover a fondo: el material sedimenta y la parte de abajo del cubo es siempre más densa.
- Ajustar la densidad con agua, comprobándola con densímetro o, a falta de él, viendo cómo cubre la mano mojada.
- Limpiar el polvo del bizcocho con una esponja apenas húmeda; el polvo produce desconchados.
- Reservar el pie con cera líquida o cinta si el esmalte llega hasta abajo.
Formas de aplicarlo
La inmersión da la capa más regular y es la más rápida cuando hay varias piezas iguales: se sumerge unos segundos, se escurre y se deja secar sin tocar la superficie. El vertido resuelve interiores de jarras y piezas altas. El pincel permite trabajar por zonas y superponer, aunque deja marcas de trazo que a veces se buscan y a veces molestan. La pistola da capas muy finas y controladas, pero requiere cabina de extracción y protección respiratoria.
Problemas frecuentes
- Capa demasiado gruesa: burbujas, cráteres o escurridos hasta la placa.
- Capa demasiado fina: superficie mate y seca donde se esperaba brillo.
- Desconchado antes de cocer: bizcocho con polvo o pieza muy fría.
- Craquelado: desajuste entre la dilatación del esmalte y la de la pasta.
- Manchas de dedos: se marcan al cocer si se manipula la pieza ya esmaltada.
Muchos esmaltes contienen materias primas que no deben inhalarse ni ingerirse. Se preparan con mascarilla adecuada, sin barrer en seco y siguiendo la ficha del fabricante, y solo se consideran aptos para contacto con alimentos los que están declarados como tales.
06
Cómo está montado un horno cerámico y qué es una curva de cocción
El horno eléctrico habitual en un taller es un cilindro o un prisma de ladrillo refractario y fibra, con resistencias alojadas en ranuras de las paredes y un controlador que gobierna la subida de temperatura. Dentro se monta una estructura de placas refractarias sostenidas por soportes de distintas alturas, de modo que el espacio se aprovecha en pisos. Las placas se enlucen con papilla de alúmina para que cualquier goteo de esmalte no las arruine.
La temperatura no se controla solo con el termopar. Los conos pirométricos, colocados a la vista de la mirilla o simplemente sobre una placa, se doblan cuando se ha alcanzado una combinación determinada de temperatura y tiempo. Esa combinación, y no el número del display, es lo que realmente madura la pasta y funde el esmalte.
La curva, tramo a tramo
Una curva de cocción es la lista de rampas y mantenimientos que el controlador ejecuta. Suele empezar con una subida muy lenta hasta unos 200-300 °C, con la mirilla abierta para que salga el vapor; continúa con un tramo intermedio más rápido; atraviesa con prudencia la zona de los 573 °C, donde el cuarzo cambia de fase; y termina con una rampa final más suave y, a menudo, un mantenimiento de veinte o treinta minutos que iguala la temperatura en toda la cámara.
El enfriamiento forma parte de la cocción, aunque no aparezca en el programa. Abrir antes de tiempo produce un choque térmico que agrieta piezas y esmaltes; lo prudente es esperar a que el horno baje por sí solo y no descargar por encima de los 100 °C aproximados en que se puede tocar la puerta sin guante.
Vocabulario del horno
- Rampa
- Velocidad de subida o bajada expresada en grados por hora.
- Mantenimiento
- Tiempo durante el cual el horno sostiene una temperatura fija.
- Cono pirométrico
- Pirámide de material calibrado que se dobla al alcanzarse un trabajo térmico determinado.
- Placa y soportes
- Estantería refractaria interior que divide la cámara en pisos.
- Mirilla
- Orificio que permite mirar dentro y evacuar vapor en el arranque.
- Atmósfera
- Condición del aire dentro de la cámara; en hornos eléctricos es normalmente oxidante, mientras que en los de gas puede reducirse limitando el oxígeno.
07
El ritmo de un taller abierto y qué esperar en la primera sesión
Un taller de cerámica funciona con tiempos largos. Entre la sesión en que se hace una pieza y el día en que se recoge esmaltada pueden pasar tres o cuatro semanas, porque el secado y las dos hornadas no se pueden acelerar. Entender ese calendario evita la sensación de que no avanza nada.
Cómo se organiza la semana
El espacio suele repartirse en zonas fijas: la mesa de amasado, los tornos, las estanterías de secado ordenadas por estado de la pieza, la zona de esmaltes con sus cubos y su tamiz, y el horno con su propio calendario de hornadas. En un taller abierto varias personas trabajan a la vez en fases distintas, y por eso el orden importa tanto: una pieza mal etiquetada o dejada en la balda equivocada se pierde con facilidad.
El agua con barro no va al desagüe común: se decanta en un cubo o en un separador para que el sedimento no atasque las tuberías. La limpieza se hace en húmedo, nunca barriendo, porque el polvo de sílice en suspensión es el riesgo real de un taller de cerámica.
Una primera sesión, paso a paso
- Explicación breve del material y de las normas de limpieza del espacio.
- Amasado: expulsar el aire y dejar el barro homogéneo antes de tocar el torno.
- Ejercicio de centrado, que casi nunca sale a la primera y que es la parte que más se repite.
- Abrir el fondo y levantar una pared sencilla, normalmente un cilindro o un cuenco bajo.
- Corte con hilo, marcado de la pieza y colocación en la balda de secado.
- Limpieza del puesto: torno, cubo, herramientas y suelo.
Qué conviene llevar
- Ropa que pueda mancharse; el barro sale al lavar, pero deja rastro.
- Uñas cortas: en el torno arañan la pared interior sin querer.
- El pelo recogido y sin mangas anchas cerca del plato giratorio.
- Paciencia con el calendario: la pieza no se lleva a casa el mismo día.
- Nada de anillos ni pulseras mientras se tornea.
08
Sobre estos contenidos y cómo escribirnos
Trisaldo es un proyecto informativo dedicado a explicar el trabajo con la arcilla: técnicas de conformado, secado, cocciones, pastas, esmaltes y funcionamiento del horno. Los textos se publican como material de lectura y consulta, redactados con el vocabulario que se usa en los talleres, y se revisan cuando alguna explicación puede mejorarse.
Si detectas un error, echas en falta un tema relacionado con la cerámica o quieres comentar cualquier aspecto de lo publicado, puedes escribir al correo del proyecto.
Los contenidos de esta web son de carácter divulgativo y describen prácticas habituales de taller. No sustituyen las indicaciones técnicas del fabricante de cada pasta, esmalte u horno, ni las normas de seguridad del espacio en el que se trabaje.